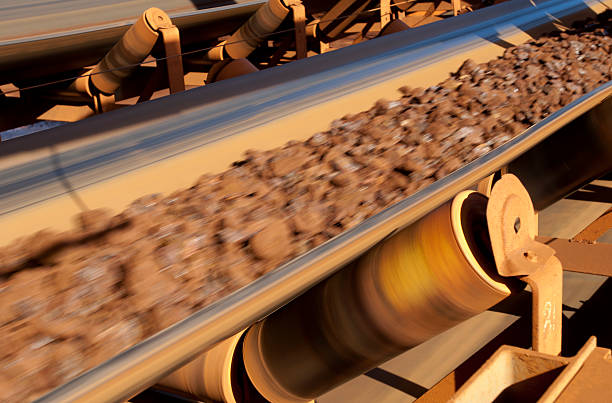
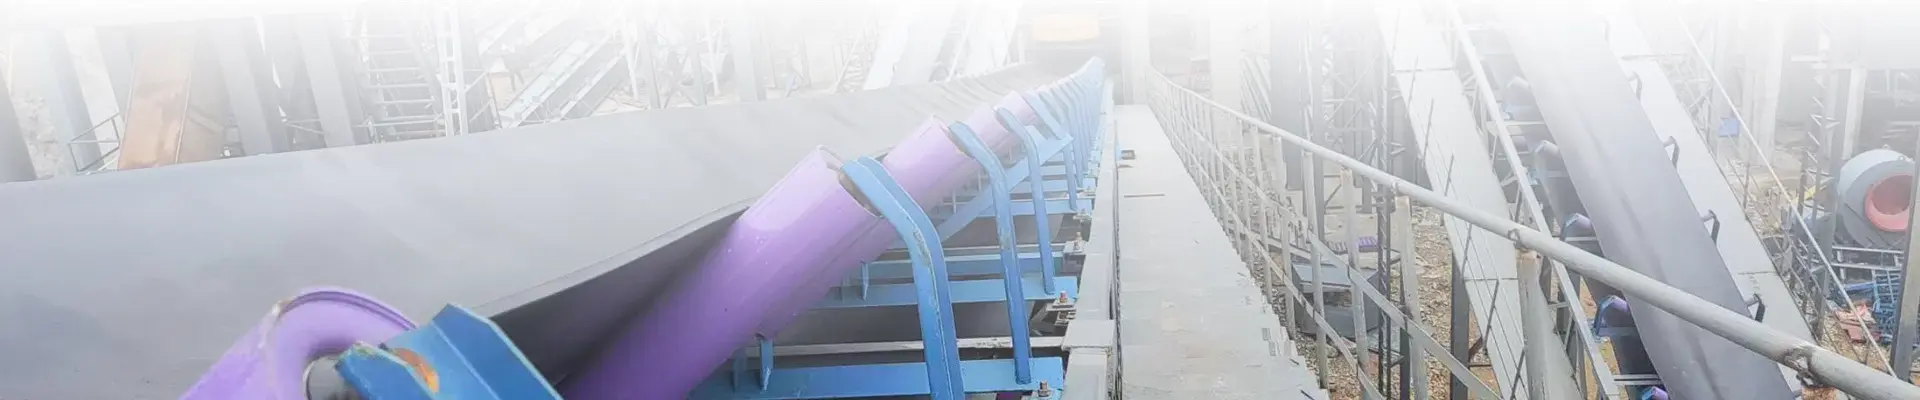
Белдікті бұрмалаутаспалы конвейерлер жұмыс істеген кезде жиі кездесетін ақаулардың бірі болып табылады. Қателесудің көптеген себептері бар, олардың негізгілері орнатудың төмен дәлдігі және күнделікті күтімнің нашарлығы. Орнату процесінде бас және құйрық роликтері және аралық бос жүріс бір ортаңғы сызықта мүмкіндігінше алыс және бір-біріне параллель болуы керек, бұл конвейер лентасының қиғаш емес немесе аз икемді болуын қамтамасыз етеді. Сонымен қатар, белдік қосылыстары дұрыс болуы керек және екі жағындағы шеңбер бірдей болуы керек.
Пайдалану процесінде, егер ауытқу болса, себебін анықтау және түзетулер енгізу үшін келесі тексерулерді жүргізу керек. Конвейер лентасы ауытқу кезінде жиі тексерілетін бөлшектер мен өңдеу әдістері:
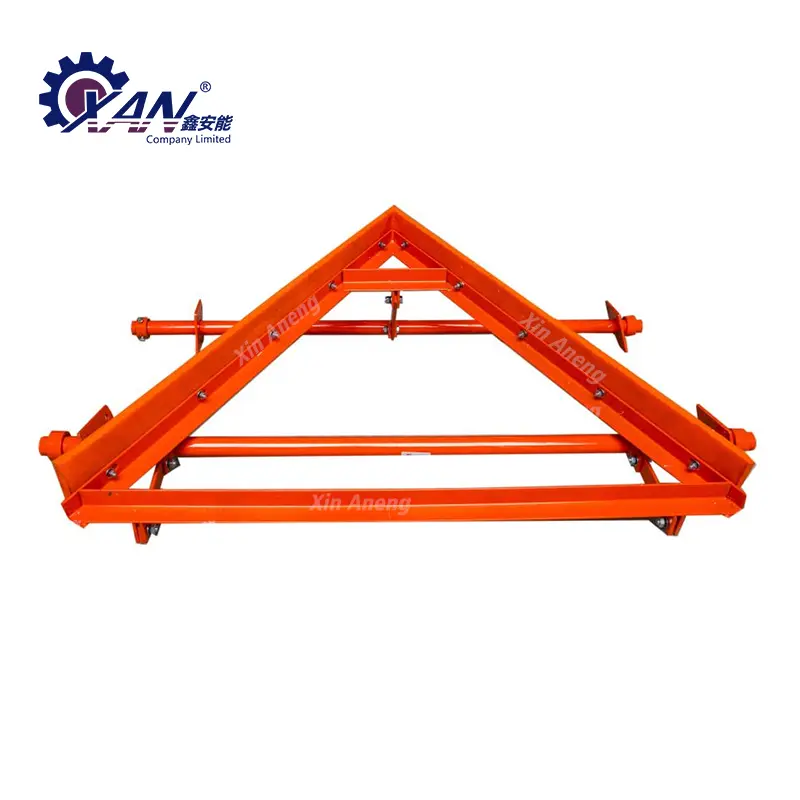
(1) Роликтің көлденең орта сызығы мен таспалы конвейердің бойлық ортаңғы сызығының сәйкес келмеуін тексеріңіз. Сәйкестік мәні 3 мм-ден аспаса, оны бос жүріс жинағының екі жағындағы ұзын бекіту саңылауларын пайдалану арқылы реттеу керек. Нақты әдіс – конвейердің қай жағы ауытқығанын, бос жүріс тобының қай жағы конвейер бағытымен алға жылжиды немесе екінші жағы артқа жылжиды.
(2) Бас және құйрық жақтауын бекіту мойынтіректерінің орындықтарының екі жазықтығының ауытқу мәнін тексеріңіз. Егер екі жазықтықтың ауытқуы 1мм-ден көп болса, екі жазықтықты бір жазықтықта реттеу керек. Бас барабанның реттеу әдісі: егер конвейер барабанның оң жағына ауытқыса, барабанның оң жағындағы мойынтірек орны алға немесе сол жақ мойынтірек орны артқа жылжуы керек; Егер конвейер лентасы шкивтің сол жағына ауытқыса, шкивтің сол жағындағы корпусты алға немесе оң жақ корпусты артқа жылжыту керек. Құйрық барабан бас роликке қарама-қарсы реттеледі.
(3) Конвейер лентасындағы материалдың орнын тексеріңіз. Конвейер таспасының көлденең қимасының ортасына орналаспаған материал конвейер лентасының ауытқуына әкеледі.Егер материал оңға қисаюы болса, таспа солға және керісінше ауытқиды. Қолдану кезінде материалды мүмкіндігінше ортаға қою керек. Мұндай белбеу бұрмалануын азайту немесе болдырмау үшін материалдың бағыты мен орнын өзгерту үшін бөгет тақтасын қосуға болады.debugging
Theконвейер таспасыконвейер жүйесінің негізгі жабдығы болып табылады және оның қауіпсіз және тұрақты жұмысы өндіріс жұмысына тікелей әсер етеді. Конвейер таспасының ауытқуы ленталық конвейердің ең жиі кездесетін ақауы, ал уақтылы және дәл өңдеу оның қауіпсіз және тұрақты жұмысының кепілі болып табылады. Ауытқудың көптеген құбылыстары мен себептері бар және мәселені тиімді шешу үшін әртүрлі ауытқу құбылыстары мен себептеріне сәйкес әртүрлі түзету әдістерін қабылдау керек. Көп жылдық тәжірибеге сүйене отырып, бұл мақала механикалық принциптерді қолданатын пайдаланушылардың көзқарасы бойынша мұндай ақаулардың себептері мен емдеу әдістерін талдайды және түсіндіреді.
1. Бас жетек барабанының немесе құйрықты бұру шкивінің осі конвейердің ортаңғы сызығына перпендикуляр емес, бұл конвейер таспасының бас шкивте немесе құйрықты бұру барабанында ауытқуына әкеледі. Ролик ауытқыған кезде, роликтің екі жағындағы конвейер лентасының тығыздығы сәйкес келмейді, ал ені бағыты бойынша Fq тарту күші де сәйкес келмейді және ол өсу немесе кему тенденциясына айналады, осылайша конвейер кему бағытында қозғалатын Fy күшіне бекітіледі, нәтижесінде конвейер конвейердің бүйірінде, «Бос жүгіру және тығыз емес» деп аталады. Оны реттеу әдісі: бас шкив үшін, мысалы, конвейердің оң жағы роликке, оң жағындағы мойынтірек орны алға жылжуы керек, ал конвейер лентасы шкивтің сол жағына ауытқиды, содан кейін сол жағындағы мойынтірек орны алға жылжуы керек, ал сол жағындағы сәйкес мойынтіректі орындықты артқа немесе оңға қарай жылжытуға болады. Құйрық барабан бас роликке қарама-қарсы реттеледі. Қайталанатын реттеулерден кейін белдік мінсіз күйге реттеледі. Дискіні немесе қайта бағыттау барабанын реттемес бұрын дәл сол жерге орнатқан дұрыс.
2. Өңдеу қателеріне, роликтің сыртқы бетінің жабысқақтығына немесе біркелкі емес тозуына байланысты диаметрі әртүрлі, ал конвейер лентасы диаметрі үлкенірек жағына ауытқиды. Яғни, «кіші жүгірмей, үлкен жүгір» деген. Оның кернеулік жағдайы: конвейер таспасының Fq тарту күші диаметрдің үлкен жағына Fy қозғалатын құрамдас бөлікті шығарады, ал құраушы күштің Fy әсерінен конвейер ығысуын жасайды. Бұл жағдайда шешім барабан бетіндегі жабысқақ материалды тазарту және артта қалған өңдеуді қайта өңдеу үшін өңдеу қатесін және біркелкі емес тозуды ауыстыру болып табылады.
3. Тасымалдау орнындағы дұрыс емес дайындама позициясы конвейер лентасының ауытқуын тудырады, ал тасымалдау орнындағы материалдың дайындама жағдайы конвейер лентасының ауытқуына өте үлкен әсер етеді, әсіресе көлденең жазықтықтағы жоғарғы конвейер мен конвейердің проекциясы тік болған кезде. Тұтастай алғанда, тасымалдау нүктесіндегі жоғарғы және төменгі таспа конвейерлерінің салыстырмалы биіктігін ескеру қажет. Салыстырмалы биіктік неғұрлым төмен болса, материалдың көлденең жылдамдығының құрамдас бөлігі соғұрлым көп болады, төменгі белдеуге Fc бүйірлік әсер ету күші соғұрлым көп болады және материалды орталықтандыру қиынға соғады. Конвейер таспасының көлденең қимасындағы материал ауытқиды, ал Fc әсер ету күшінің Fy көлденең құрамдас бөлігі сайып келгенде таспаның сәйкессіздігіне әкеледі. Егер материал оңға қарай қисайса, белдік солға және керісінше ауытқиды.
Бұл жағдайда қателесу үшін екі конвейердің салыстырмалы биіктігін жобалау процесінде мүмкіндігінше арттыру керек. Кеңістікпен шектелген ленталық конвейердің жоғарғы және төменгі шұңқырларының, бағыттаушы науалардың және басқа бөліктерінің пішіні мен өлшемін мұқият қарастыру керек. Әдетте, бағыттаушы шұңқырдың ені белдік енінің бестен үш бөлігін құрауы керек. Таспаның ауытқуын азайту немесе болдырмау үшін материалды блоктау және материалдың құлау бағыты мен орнын өзгерту үшін қалқа тақтасын қосуға болады.
Төртіншіден, мойынтірек шығыршықтары тобының орнату орны мен конвейердің орталық сызығы арасындағы перпендикулярлық қателік үлкен, соның салдарынан мойынтірек бөлігіндегі конвейер таспасының ауытқуы. Конвейер таспасы алға қарай қозғалғанда, роликке Fq алға тарту күшін беріңіз, бұл тарту күші шығыршықты айналдыратын Fz құрамдас күшке және көлденең күшке Fc ыдырайды, бұл көлденең күш роликті осьтік жылжытады, өйткені роликті кронштейннің бекітілген шығыршығы осьтік қозғала алмайды, ол міндетті түрде конвейердің басқа таспада қозғалатын реакция күшін тудырады, жағы, бұл ауытқуға әкеледі.
Жүк шығыршықтары тобын орнату және ауытқу кезіндегі күш жағдайын анықтағаннан кейін конвейер лентасының ауытқу себебін түсіну қиын емес және реттеу әдісі түсінікті.
Бірінші әдіс - өндіріс кезінде бос жүріс қондырғысының екі жағында ұзын тесіктер жасау, осылайша оларды реттеуге болады. Арнайы әдіс – белдіктің қай жағы қисаюы, роликтер жинағының қай жағы белдік бағытында алға жылжиды немесе екінші жағы артқа жылжиды. Мысалы, белдік жоғары бағытта ауытқыса, роликтер тобының төменгі позициясы солға, ал роликтер тобының жоғарғы орны оңға жылжытылуы керек.
Екінші әдіс - өздігінен реттелетін роликтер тобын орнату, өздігінен реттелетін роликтер тобының аралық білік түрі, төрт буынды түрі, тік ролик түрі және т.б. сияқты көптеген түрлері бар және оның принципі көлденең жазықтықтың бағытында айналу үшін блоктауды немесе роликті блоктау немесе таспаның кернеуін автоматты түрде реттеу мақсатына жету үшін көлденең тартуды жасау болып табылады. мойынтірек роликтер тобының иілу күшімен бірдей. Жалпы алғанда, бұл әдісті таспалы конвейердің жалпы ұзындығы қысқа болғанда немесе таспалы конвейер екі бағытта жұмыс істеп тұрғанда қолдану орындырақ, себебі қысқа таспалы конвейер ауытқу ықтималдығы жоғары және оны реттеу оңай емес. Ұзын таспалы конвейерлер үшін бұл әдісті қолданбаған дұрыс, өйткені сфералық бос жинақтарды пайдалану конвейер лентасының қызмет ету мерзіміне белгілі бір әсер етеді.